Bez przebarwień i zadziorów. Jak cięcie stali nierdzewnej wpływa na odporność korozyjną i wygląd gotowego detalu
Stal nierdzewna kosztuje wyraźnie więcej niż zwykła stal konstrukcyjna, a kupuje się ją z jednego powodu: ma nie rdzewieć i dobrze wyglądać przez lata. Tymczasem zdarza się, że po kilku miesiącach na krawędziach nowiutkich elementów pojawiają się rdzawe zacieki. Klient ma wtedy pretensje do materiału, a przyczyna zwykle leży gdzie indziej, w sposobie, w jaki detal został wycięty i obrobiony. Wyjaśniamy, co dzieje się z nierdzewką w trakcie cięcia i jak tego uniknąć.
Skąd się bierze nierdzewność
Stal nierdzewna zawiera co najmniej 10,5 proc. chromu. Chrom reaguje z tlenem z powietrza i tworzy na powierzchni bardzo cienką, szczelną warstwę tlenków, nazywaną warstwą pasywną. To ona chroni materiał przed korozją. Ma przy tym cenną cechę: po uszkodzeniu sama się odbudowuje, o ile powierzchnia jest czysta i ma dostęp do tlenu.
Problem zaczyna się wtedy, gdy warstwa pasywna nie może się prawidłowo odtworzyć. Dzieje się tak w miejscach przegrzanych, zanieczyszczonych cząstkami zwykłej stali albo pokrytych grubą warstwą tlenków powstałych w wysokiej temperaturze. Każda obróbka, która wprowadza ciepło lub obce cząstki, jest więc potencjalnym punktem startu korozji.
Ciepło i przebarwienia
Każda metoda termiczna nagrzewa materiał przy linii cięcia. Na powierzchni stali nierdzewnej widać to w postaci przebarwień, od słomkowych przez brązowe po niebieskie. Te kolory to tlenki o różnej grubości. Wyglądają nieestetycznie, a co ważniejsze, warstwa przy nich jest zubożona w chrom, więc chroni gorzej niż reszta powierzchni.
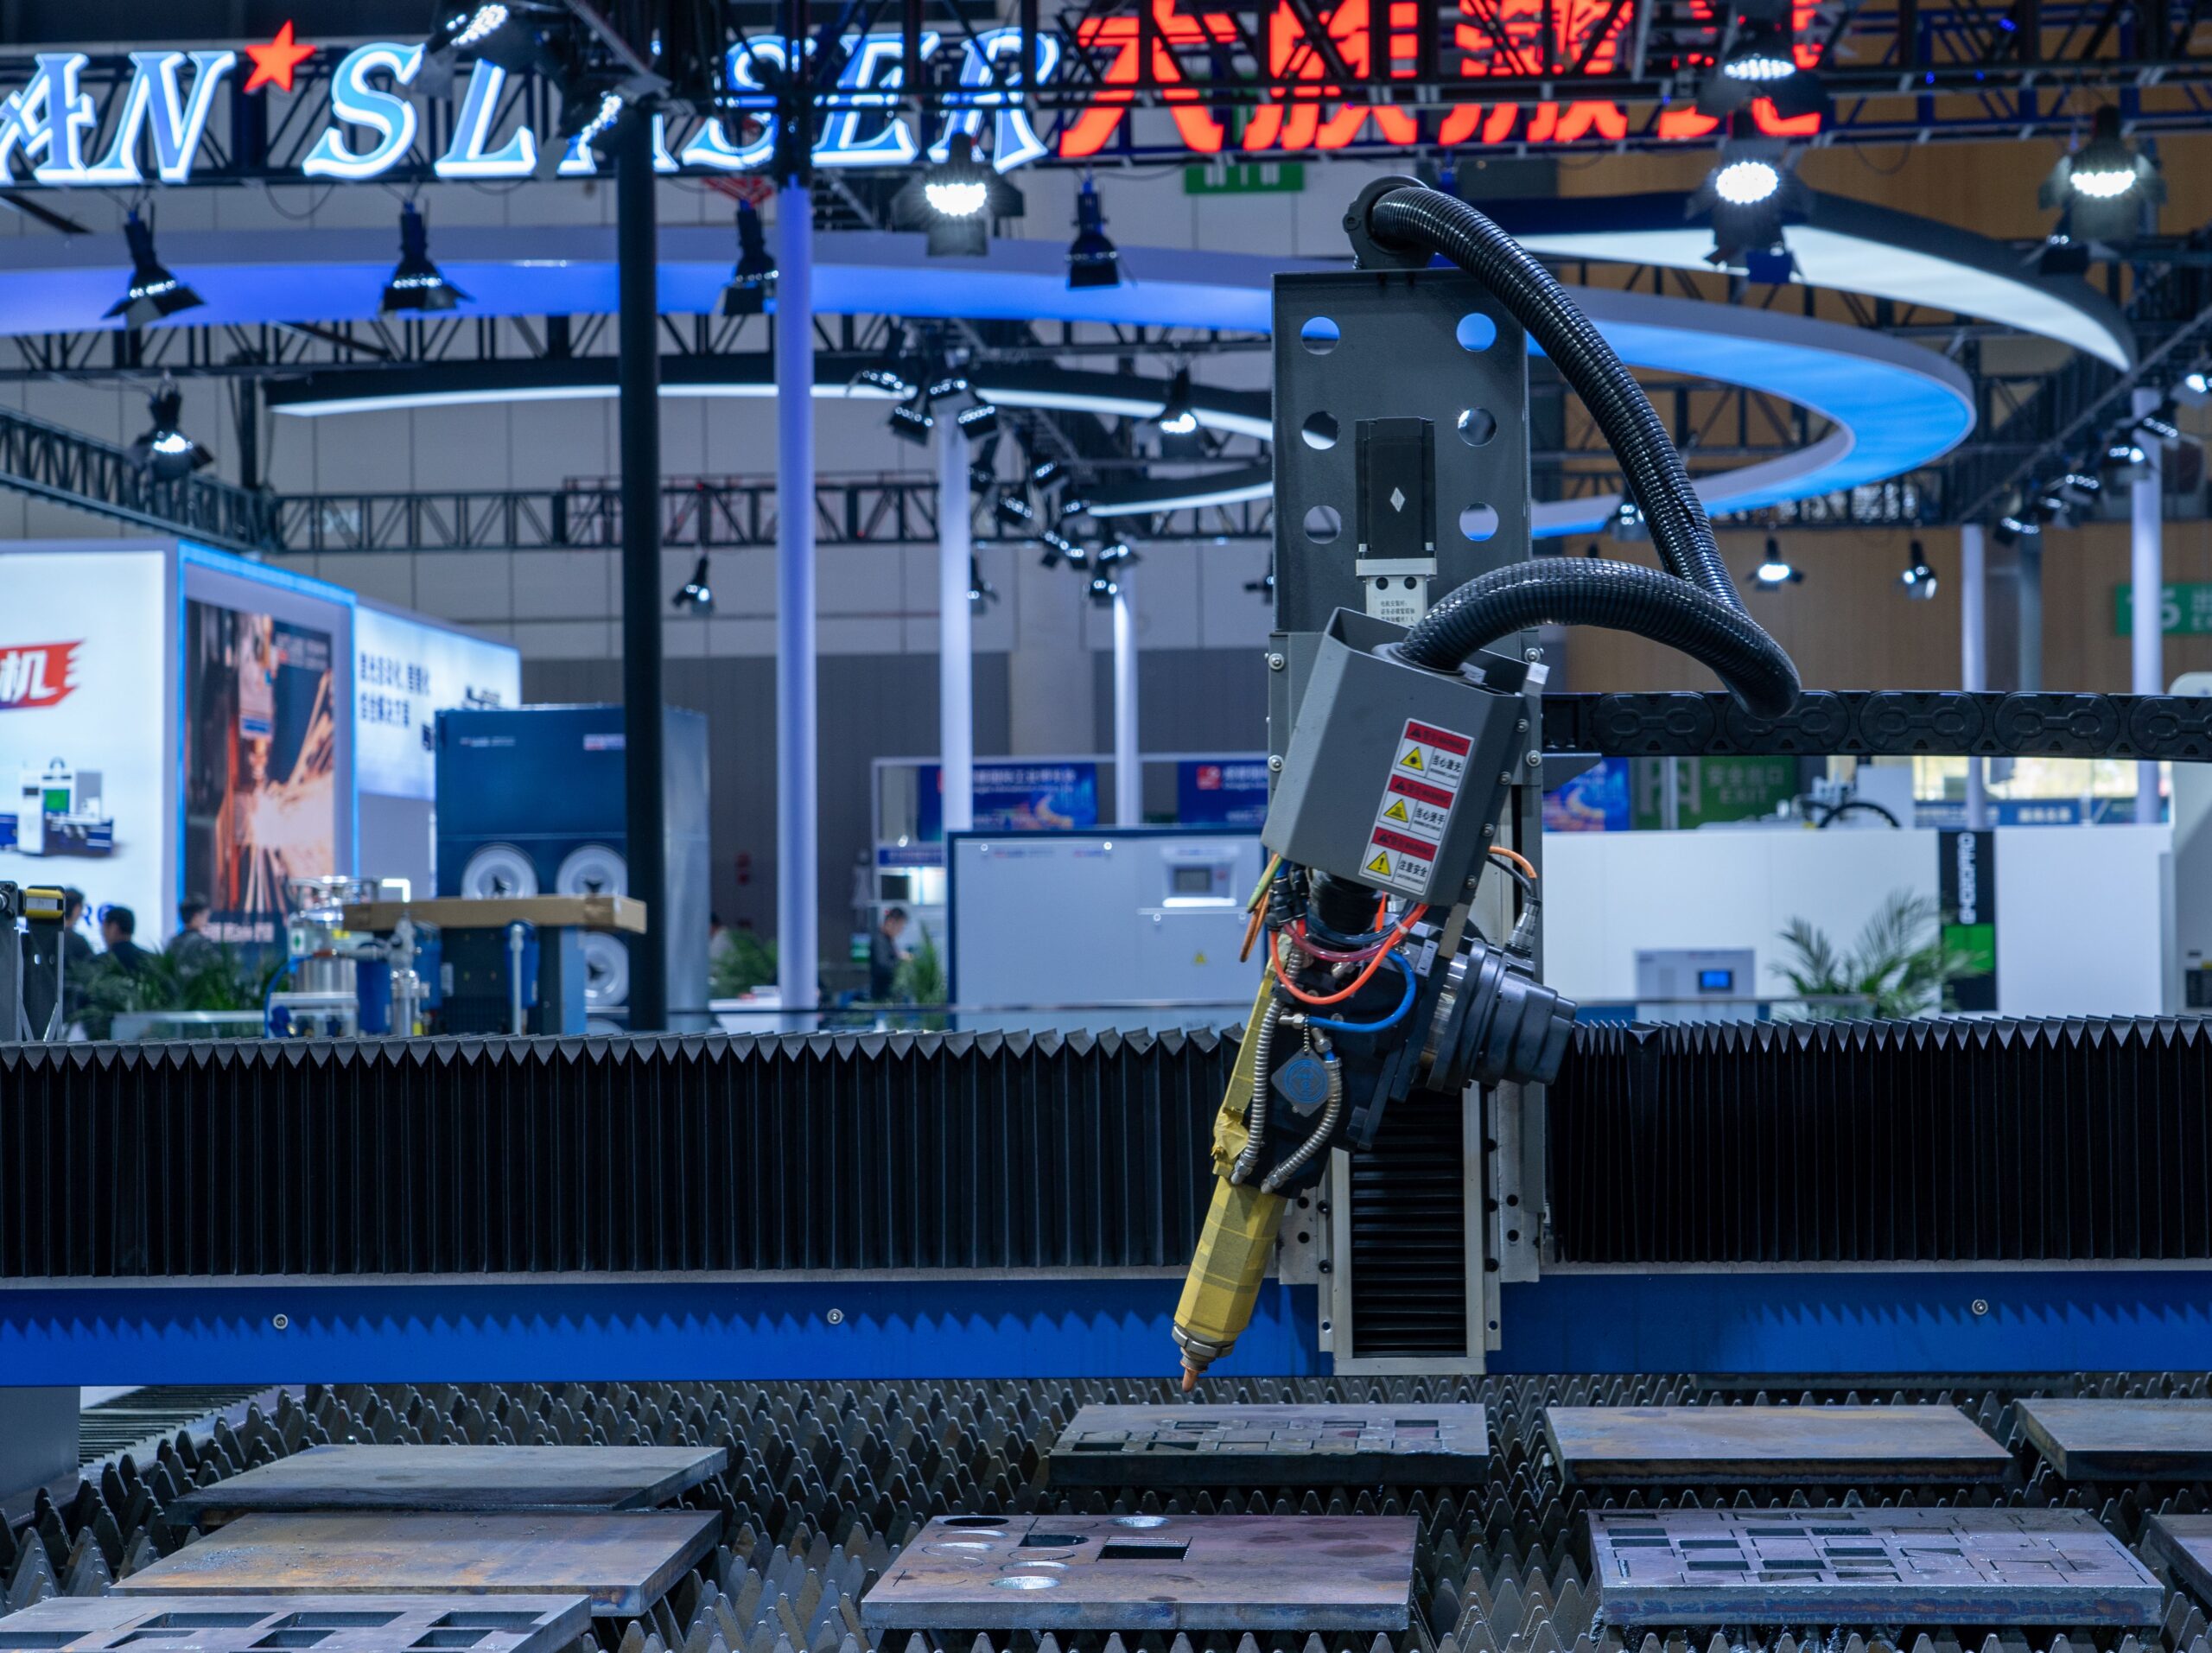
Dlatego przy nierdzewce stosuje się cięcie laserowe z azotem jako gazem pomocniczym. Azot jest obojętny chemicznie, więc nie wchodzi w reakcję z metalem i odcina dostęp tlenu do rozgrzanej krawędzi. Efekt to jasna, metaliczna krawędź bez warstwy tlenków. Cięcie z tlenem, standardowe dla stali konstrukcyjnej, w przypadku nierdzewki zostawia ciemną, utlenioną krawędź, której przed dalszym użyciem trzeba się pozbyć. Mała strefa wpływu ciepła przy laserze to dodatkowa przewaga nad plazmą, przy której przebarwienia sięgają dalej od krawędzi.
Zanieczyszczenie żelazem, czyli najczęstszy grzech
Najbardziej podstępną przyczyną rdzy na nierdzewce są drobinki zwykłej stali. Wystarczy, że detal przeleży na stole, na którym wcześniej szlifowano stal czarną, albo zostanie przeszlifowany tarczą używaną wcześniej do innych materiałów. Wbite w powierzchnię opiłki rdzewieją, a rdza przenosi się na nierdzewny materiał wokół nich.
Profesjonalne zakłady oddzielają narzędzia do stali nierdzewnej od narzędzi do stali konstrukcyjnej. Dotyczy to szczotek, tarcz, pilników, a nawet uchwytów i pasów do transportu. Przy laserze ważny jest też stan rusztu, na którym leży arkusz. Ruszt zabrudzony żużlem ze stali czarnej może zostawić ślady na spodniej stronie blachy nierdzewnej.
Zadziory i żużel
Nawet przy dobrych parametrach na spodniej krawędzi detalu może pozostać niewielki nalot zastygłego metalu, szczególnie na grubszych blachach. Zadzior jest nie tylko kwestią estetyki i bezpieczeństwa przy montażu. To także miejsce, w którym łatwo zatrzymuje się wilgoć i zanieczyszczenia. Przy elementach pracujących w trudnym środowisku krawędzie warto gratować, oczywiście narzędziami przeznaczonymi wyłącznie do nierdzewki.
Gatunek ma znaczenie
Najpopularniejsza stal nierdzewna to austenityczna 1.4301, znana też jako 304. Sprawdza się we wnętrzach, w gastronomii i w większości zastosowań ogólnych. W środowisku z chlorkami, czyli przy basenach, nad morzem czy w kontakcie z solą drogową, lepiej wybrać 1.4404 (316L) z dodatkiem molibdenu, która lepiej opiera się korozji wżerowej. Stale ferrytyczne, na przykład 1.4016, są tańsze, ale mniej odporne. Z punktu widzenia cięcia te gatunki zachowują się podobnie, ale konsekwencje błędów w obróbce są tym poważniejsze, im bardziej agresywne jest środowisko pracy detalu.
Co zrobić po cięciu
Jeśli krawędź jest przebarwiona albo po spawaniu powstały naloty, stosuje się wytrawianie, a następnie pasywację. Wytrawianie usuwa zubożoną warstwę i tlenki, pasywacja przyspiesza odbudowę warstwy ochronnej. Robi się to pastami, żelami lub w kąpielach. Przy elementach o najwyższych wymaganiach higienicznych i estetycznych stosuje się elektropolerowanie, które wygładza powierzchnię i dodatkowo poprawia odporność korozyjną.
Druga grupa zabiegów to wykończenie mechaniczne. Szlifowanie, satynowanie i polerowanie nadają detalowi jednolity wygląd. Przy satynowaniu warto pamiętać o kierunku szlifu. Elementy, które w gotowym produkcie leżą obok siebie, powinny mieć go zgodny, a to trzeba zaplanować już na etapie rozkładania detali na arkuszu.
Spawanie po cięciu, czyli drugi krytyczny moment
Wiele detali z nierdzewki po wycięciu trafia do spawania, a spawanie to kolejne źródło ciepła i przebarwień. Krawędź cięta azotem ma tu dużą zaletę. Jest czysta, bez tlenków, więc nie trzeba jej szlifować przed łączeniem, a spoina od razu ma dobre warunki do powstania bez wtrąceń. Krawędź po cięciu tlenem trzeba najpierw oczyścić, inaczej tlenki przedostaną się do spoiny i pogorszą jej jakość.
Przy spawaniu stali nierdzewnej najczęściej stosuje się metodę TIG, która pozwala precyzyjnie kontrolować ilość wprowadzanego ciepła. Przy połączeniach, w których liczy się szczelność i odporność od wewnątrz, na przykład w zbiornikach czy rurociągach, chroni się także grań spoiny gazem formującym. Bez tej ochrony wewnętrzna strona spoiny utlenia się i staje się najsłabszym punktem całej konstrukcji pod względem korozji.
Po spawaniu dochodzi znany już problem przebarwień wokół spoiny. Usuwa się je tak samo jak przebarwienia po cięciu, przez wytrawianie i pasywację lub mechanicznie, a następnie wyrównuje wygląd powierzchni szlifowaniem czy satynowaniem. Dobrze zaplanowany proces zakłada te kroki od początku, zamiast traktować je jako poprawki po reklamacji.
Folia ochronna i obchodzenie się z detalem
Blachy nierdzewne często dostarcza się z folią ochronną. Do cięcia laserowego stosuje się folie, które nie przeszkadzają w procesie i nie odklejają się przy krawędzi. Dzięki temu powierzchnia zostaje chroniona przez cały proces produkcji, aż do montażu. Detale warto pakować z przekładkami i nie składować ich w miejscach, gdzie unosi się pył ze szlifowania zwykłej stali.
Doświadczony wykonawca to połowa sukcesu
Odporność korozyjna gotowego elementu zależy więc w dużej mierze od tego, kto go wykona. HMM Steel prowadzi cięcie stali nierdzewnej na laserach CNC z obszarem roboczym 3000 × 1500 mm, pracując na materiale dobrego gatunku od sprawdzonych producentów. Po cięciu detale mogą przejść w tym samym zakładzie szlifowanie, polerowanie lub satynowanie, a także gięcie i spawanie metodą TIG, która przy nierdzewce daje estetyczne połączenia. Nad każdym etapem czuwa specjalista, a klient przed uruchomieniem zamówienia może zobaczyć próbkę z efektem końcowym. Gotowe elementy przechodzą dokładną kontrolę jakości przed wydaniem.
Na co zwrócić uwagę, zamawiając
W zapytaniu podaj gatunek i wykończenie powierzchni, środowisko pracy detalu oraz to, czy krawędź ma być widoczna. Zapytaj, jakim gazem będzie cięty materiał i jak wykonawca chroni nierdzewkę przed kontaktem ze stalą czarną. Te kilka pytań powie ci o jakości warsztatu więcej niż cennik.